
在汽车模具制造领域,精密顶针作为注塑成型和冲压工艺中的关键零件,其性能直接决定了模具的寿命、产品的良率以及生产效率。特别是随着汽车轻量化、集成化设计趋势的推进,微型化、高精度的模具零部件需求日益增长。很多模具工程师在选型时,常常会遇到细顶针断裂、卡死、磨损过快等问题,这不仅影响生产节拍,还增加了维修成本。本文将从实际应用场景出发,深入解析EP/EPH米思米规格顶针以及微型细顶针在汽车模具中的技术优势,帮助您从选型到使用避开常见误区,提升模具整体表现。
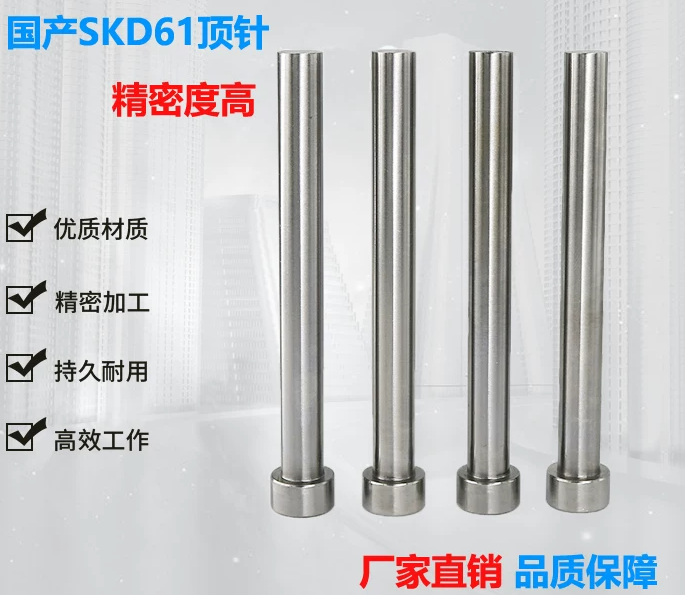
从选型痛点出发,细顶针为何成为汽车模具的关键先生
在汽车模具的日常生产中,细顶针的使用场景非常集中:例如汽车连接器端子、传感器壳体、精密齿轮、仪表盘内嵌件等小尺寸、高精度特征的成型。这些零件通常要求顶针直径在0.5mm至3.0mm之间,甚至更细。传统的标准顶针往往无法满足这类微型特征的脱模需求,容易出现顶针强度不足导致弯曲断裂,或者因配合间隙不当导致卡死、拉伤产品。

更深层的痛点在于,汽车模具对顶针的耐磨性和耐热性有极高要求。模具在高速连续生产时,顶针频繁接触高温熔料,同时承受侧向力和摩擦力。如果顶针材质或热处理工艺不到位,很容易在几千次甚至几百次注塑后就出现磨损,导致产品出现毛边、顶针印痕等缺陷,最终不得不停机更换。而EP/EPH米思米规格的顶针,正是针对这些高精度、高强度、高寿命需求而设计的标准方案。

理解EP/EPH米思米顶针的技术内涵,避开选型盲区
很多用户对米思米规格的顶针并不陌生,但真正理解其技术内涵的人并不多。EP和EPH是米思米体系中两种常见的顶针型号,它们分别对应不同的应用场景和性能要求。EP顶针通常指普通型精密顶针,适用于常规的精密脱模;而EPH顶针则属于高刚性、高耐磨型,适用于对顶针强度和寿命要求更高的模具。
具体来说,EP/EPH顶针的核心差异体现在材质和热处理工艺上。EP顶针通常采用SKD61或SKH51材质,经过淬火、回火处理,硬度达到HRC58-62;而EPH顶针则在此基础上增加了表面氮化或真空氮化处理,形成一层致密的硬化层,表面硬度可达HV1000以上,同时保持芯部韧性。这种外硬内韧的结构,使得EPH顶针在承受高频率冲击和摩擦时,不易出现表面剥落或整体断裂。
在实际选型中,很多工程师容易犯一个错误:将顶针的硬度与耐磨性直接等同。实际上,对于细顶针而言,韧性和抗疲劳强度同样关键。如果一味追求高硬度,顶针在受到侧向力时反而更容易脆断。因此,在汽车模具中,尤其是直径小于1.0mm的微型细顶针,建议优先考虑EPH类型,因为它在保持高耐磨性的同时,保留了足够的韧性来应对脱模过程中的侧向冲击。
微型细顶针在汽车模具中的四大核心优势,从根源解决使用难题
优势一:高精度配合,有效降低卡死与拉伤风险
汽车模具的顶针孔通常采用慢走丝线切割或精密磨削加工,配合间隙控制在0.01mm至0.02mm之间。微型细顶针由于直径小,对配合间隙的敏感度更高。如果顶针的直线度、圆度或表面粗糙度达不到要求,很容易在运动过程中出现偏磨,进而卡死。
EP/EPH规格的顶针在制造过程中,严格执行了米思米标准中的尺寸公差和形位公差要求。其外径公差控制在±0.005mm以内,直线度每100mm不超过0.01mm,表面粗糙度达到Ra0.2以下。这种高精度的制造水平,确保了顶针在模具中的运动顺畅,减少了因配合不良导致的卡死和拉伤问题,尤其适用于多腔模、细长型芯等复杂结构。
优势二:优异的耐磨性与耐热性,延长模具连续生产周期
汽车模具的注塑周期通常控制在15秒至30秒之间,顶针在每次开合模时都要承受高温熔料的冲击和冷却水的交替作用。如果顶针表面耐磨性不足,经过数千次循环后,顶针头部就会产生磨损,导致产品顶出位置出现台阶或毛刺。
EPH顶针通过真空氮化处理,在表面形成了一层厚度约0.02mm至0.05mm的硬化层。这层硬化层不仅硬度高,而且与基体结合牢固,不易剥落。同时,氮化处理还提高了顶针的耐热疲劳性能,使其在200℃至300℃的工作温度下仍能保持稳定的尺寸和硬度。对于汽车模具中常见的玻纤增强材料(如PA66+GF30),这种耐磨性优势尤为明显,可以显著延长顶针的更换周期,减少停机维护时间。
优势三:优化的头部设计,减少产品顶白与变形
微型细顶针在顶出产品时,由于接触面积小,单位面积上的顶出力较大。如果顶针头部形状设计不合理,很容易在产品表面留下顶白、顶凸甚至穿孔等缺陷。EP/EPH顶针提供了多种头部形状选择,包括平面型、球面型、台阶型以及用户定制型。
其中,对于汽车模具中常见的薄壁件或深腔件,推荐使用球面型或台阶型顶针。球面型头部可以分散顶出力,减少局部应力集中;台阶型则适用于需要同时顶出多个不同高度特征的场景。此外,顶针头部还可以根据模具实际需求进行倒角或抛光处理,进一步降低对产品表面的损伤。这些细节设计,在保证顶出可靠性的同时,有效提升了产品的表观质量。
优势四:标准化与可定制结合,缩短交期与降低库存成本
对于模具厂而言,顶针的采购周期和库存管理一直是痛点。非标定制顶针往往需要较长的交期,而大量备货又会占用资金和仓储空间。EP/EPH米思米规格的顶针提供了一个很好的平衡点:其标准型号覆盖了市面上绝大多数常用尺寸,可以快速采购;同时,对于特殊尺寸或特殊头部形状的需求,也可以基于标准规格进行二次加工,例如磨台阶、钻孔、开槽等。
这种标准化+定制化的模式,使得模具厂可以在保证精度的前提下,大幅缩短顶针的采购周期。对于汽车模具这种对交期要求严格的行业,这意味着可以更快地完成模具调试和试产,抢占市场先机。同时,由于标准件库存充足,模具厂也可以减少非标件的备货量,降低库存成本。
从选型到使用,细顶针应用中的常见误区与避坑指南
在汽车模具的实际生产中,很多工程师对细顶针的使用存在一些误区,导致模具寿命达不到预期。以下列举几个常见问题及对应建议。
误区一:认为顶针越硬越好。如前所述,细顶针更需要韧性。建议根据模具工况选择:如果顶针主要承受轴向力,且模具温度较高,优先选择EPH高耐磨型;如果顶针需要承受较大的侧向力,或者模具存在尖角、薄壁等薄弱结构,则建议选择韧性更好的EP型,并适当增加顶针数量或直径。
误区二:忽视顶针的安装与维护。很多模具故障源于顶针安装不当,例如顶针板与顶针孔不同心、顶针长度不一致、顶针孔内残留异物等。建议在安装前,使用专用量具检查顶针的直线度和尺寸,确保顶针与孔配合顺畅;同时,定期检查顶针头部的磨损情况,及时更换磨损严重的顶针,避免因单根顶针失效导致整个模具损坏。
误区三:认为非标定制可以随意降低精度。有些模具厂为了节省成本,在定制非标细顶针时放松了公差要求。这种做法往往得不偿失,因为细顶针的微小偏差在使用中会被放大,导致卡死或偏磨。建议无论是标准件还是非标件,都坚持米思米标准中的精度要求,尤其是对于直径小于1.0mm的顶针,公差和形位公差必须严格控制。
总结核心要点,助力模具提质增效
EP/EPH米思米顶针以及微型细顶针在汽车模具中的应用,核心优势集中在高精度配合、优异的耐磨耐热性、优化的头部设计以及标准化与定制化的灵活结合。这些特性,使得它们能够有效解决细顶针使用中常见的断裂、卡死、磨损和产品缺陷等问题,帮助模具厂提升生产效率和产品良率。
在实际选型时,建议根据模具的具体工况,综合考虑顶针的材质、热处理方式、头部形状以及配合精度,避免陷入越硬越好或越便宜越好的误区。对于汽车模具这类高要求场景,选择经过严格工艺验证的EP/EPH规格顶针,往往是更稳妥、更高效的选择。同时,加强与专业模具配件供应商的技术沟通,借助其丰富的应用经验,可以进一步优化模具设计方案,实现从选型到使用的全流程把控。