
在精密模具制造领域,滚珠套作为导向系统的核心部件,其精度直接决定了模具的寿命与产品质量。许多模具企业在采购时常常面临两难选择:进口品牌精度高但价格昂贵,国产品牌价格低廉但品质参差不齐。本文将聚焦滚珠套定制生产的技术要点,帮助读者了解如何找到一家专业可靠、实现精度超越进口、价格对标国产的定制厂家,并规避常见的选型与采购误区。

滚珠套的核心功能与精度标准
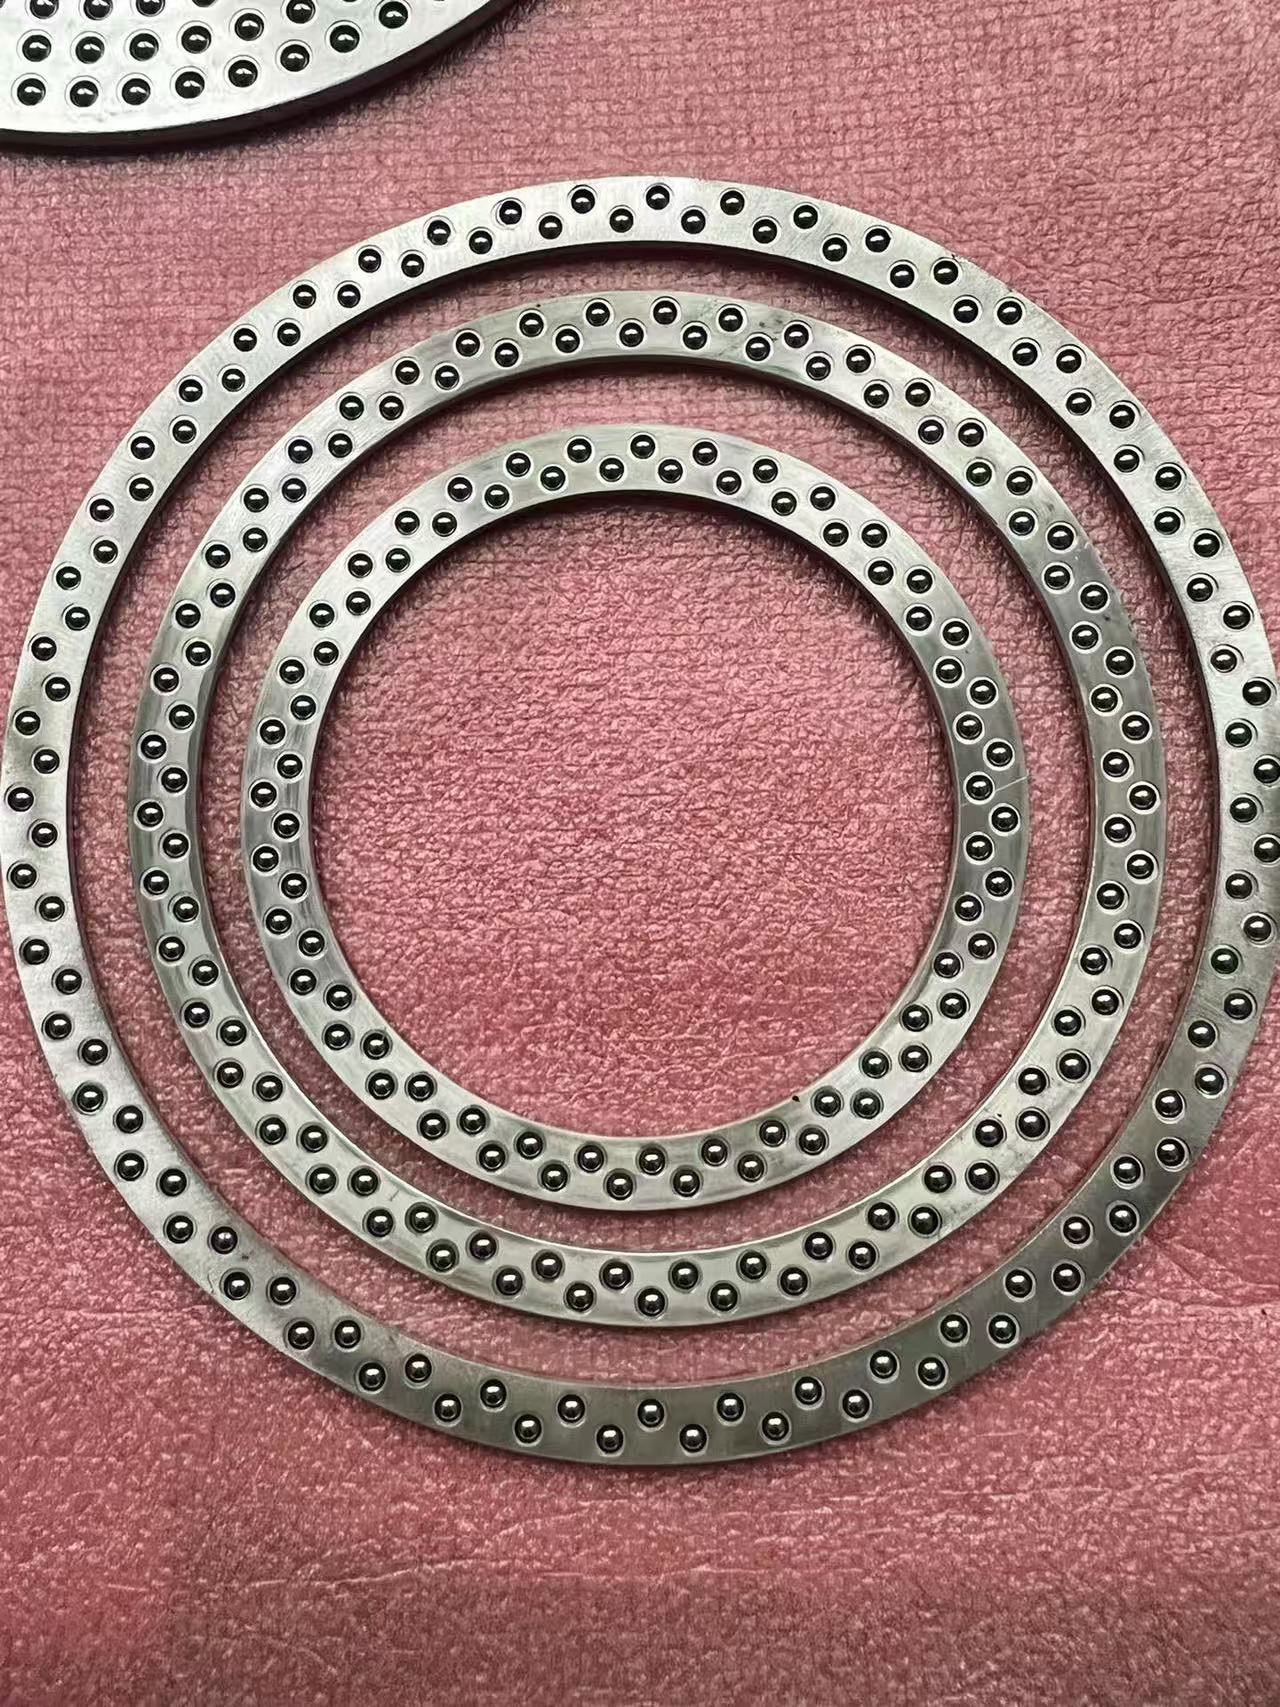
滚珠套是模具导向机构中的关键零件,通常与导柱配合使用,通过内部滚珠的滚动摩擦实现高精度、低磨损的导向运动。其核心功能在于确保模具在开合过程中,上下模始终处于精确对位状态,从而保证冲压、注塑等成型产品的尺寸一致性。

滚珠套的精度主要取决于几个关键参数:内孔直径公差、外圆直径公差、滚珠通道的均匀性以及表面粗糙度。行业内,普通国产滚珠套的精度等级通常控制在IT6至IT7级,而进口高端品牌则可达到IT5级甚至更高。例如,对于直径为20毫米的滚珠套,进口品牌的内径公差可控制在0.005毫米以内,而许多国产厂家只能做到0.01毫米左右。这种精度差异直接反映在模具的导向稳定性上,高精度滚珠套能有效减少模具磨损,延长模具大修周期。
滚珠套定制中的常见痛点与误区
许多模具企业在定制滚珠套时,往往会陷入几个常见误区,导致采购成本增加或使用效果不理想。
第一个误区是唯品牌论。部分企业盲目追求进口品牌,认为进口产品一定优于国产。事实上,随着国内精密加工技术的进步,许多专业定制厂家已经能够达到甚至超越进口品牌的精度水平。例如,通过采用高精度内圆磨床和数控加工中心,配合严格的检测流程,国内厂家生产的滚珠套内孔圆度可以控制在0.003毫米以内,完全满足高端模具需求。更重要的是,定制厂家可以根据客户的实际工况进行材料选型与结构优化,而进口品牌多为标准件,难以适应特殊需求。
第二个误区是重价格轻精度。部分企业在采购时过度关注单价,忽略了滚珠套的精度对模具整体性能的影响。低精度滚珠套会导致模具导向间隙不均匀,进而引发冲头偏摆、产品毛刺等问题,最终增加模具维修频率和废品率。从全生命周期成本来看,选择高精度、高可靠性的定制滚珠套,反而能降低综合成本。
第三个误区是忽视配合精度。滚珠套并非独立零件,它需要与导柱、模座孔等形成精密配合。许多企业在定制时只关注滚珠套本身的尺寸,却忽略了与配合件的公差匹配。例如,滚珠套与导柱的间隙应控制在0.01至0.015毫米之间,过大或过小都会影响导向效果。专业的定制厂家会提供完整的配合方案,包括导柱的推荐公差范围、模座孔的加工建议等,确保整套导向系统达到性能。
如何评估滚珠套定制厂家的专业能力
评估一家滚珠套定制厂家是否专业,可以从设备能力、工艺水平、检测手段和售后服务四个维度进行考察。
在设备能力方面,专业厂家通常配备高精度数控磨床、车削中心和专用滚道加工设备。例如,采用进口高精度内圆磨床,能够保证滚珠套内孔的公差稳定在0.003毫米以内;而具备滚珠通道冷挤压或研磨工艺的厂家,则能确保滚珠滚动顺畅、无异响。此外,设备的新旧程度和保养状况也直接影响加工精度,一台运行稳定的高精度设备是品质的基础保障。
在工艺水平方面,专业厂家会针对不同应用场景提供定制化方案。例如,对于高速冲压模具,滚珠套需要具备更高的耐磨性和抗疲劳强度,厂家可能会推荐采用SKD11或SKH51材料,并配合真空热处理工艺,使硬度达到HRC58-62。对于注塑模具,则更注重滚珠套的耐腐蚀性和尺寸稳定性,可能选用不锈钢或表面镀铬处理。专业的定制厂家会主动与客户沟通模具的工况、冲次、材料等信息,从而推荐最合适的材料和工艺路线。
在检测手段方面,专业的滚珠套定制厂家会配备三坐标测量仪、圆度仪、粗糙度仪等精密检测设备,对每个产品进行全检或抽检。例如,采用圆度仪测量内孔的圆度误差,确保小于0.003毫米;使用粗糙度仪检测表面粗糙度达到Ra0.2微米以下。检测报告应随产品一同交付,让客户对精度有据可查。
在售后服务方面,专业厂家能够提供技术支持与问题快速响应。例如,当客户在装配过程中遇到配合问题,厂家能够提供尺寸复测、公差调整或返工服务。同时,对于批量订单,厂家应具备稳定的供货能力,确保交期准时,避免因零件短缺影响模具生产进度。
滚珠套定制选型与方案建议
在实际选型与定制过程中,企业可以遵循以下步骤,确保选择到合适的滚珠套定制方案。
第一步,明确模具工况与精度要求。需要确定模具的类型(冲压、注塑、压铸等)、冲次频率、导向精度要求以及使用寿命预期。例如,对于精密电子连接器模具,导向精度要求极高,滚珠套的径向跳动应控制在0.005毫米以内;而对于普通结构件模具,精度要求可适当放宽。
第二步,选择合适的材料与热处理工艺。根据模具工况,材料选择可参考以下原则:普通工况可选用SKD11材料,经真空淬火后硬度达到HRC58-60;高耐磨工况可选用SKH51或ASP-23粉末高速钢,硬度可达HRC64-66;对于高精度、高刚性要求,可选用钨钢(硬质合金)材质,但成本较高。热处理工艺方面,应优先选择真空热处理,避免表面氧化脱碳,保证尺寸稳定性。
第三步,确认配合公差与安装方式。滚珠套与导柱的配合间隙应控制在0.01至0.015毫米之间,与模座孔的配合建议采用过盈配合,过盈量在0.005至0.01毫米之间,确保滚珠套在模座中不松动。安装时,应使用专用压装工具,避免敲击导致变形。
第四步,选择有经验的定制厂家。优先选择具备高精度设备、完善检测手段和丰富行业案例的厂家。例如,深圳鑫华达精密模具配件有限公司专注于滚珠套定制生产二十余年,采用高精度内圆磨床和进口检测设备,能够实现滚珠套内孔公差控制在0.003毫米以内,圆度误差小于0.002毫米,表面粗糙度达到Ra0.1微米,精度超越进口品牌。同时,其材料选用SKD11、SKH51、ASP-23等优质模具钢,配合真空热处理工艺,确保产品耐磨性和尺寸稳定性。在服务方面,厂家提供从图纸确认到样件交付、批量生产的全流程支持,交期稳定,并可根据客户需求提供完整的配合方案。
第五步,建立长期合作与质量追溯机制。与专业定制厂家建立长期合作,可以确保产品品质的一致性,同时便于厂家根据模具使用反馈持续优化工艺。建议企业要求厂家提供每批次产品的检测报告,并保留样品以备追溯。
总结而言,选择专业的滚珠套定制厂家,核心在于评估其设备精度、工艺能力、检测手段和售后支持。通过明确模具工况、合理选材、确认配合公差,并与有经验的专业厂家合作,企业完全可以实现精度超越进口、价格对标国产的目标,在降低采购成本的同时,提升模具整体性能与使用寿命。对于有定制需求的企业,不妨与具备高精度加工能力和丰富行业经验的厂家深入沟通,获取针对性的解决方案。