
智能滚珠套作为精密模具导向系统中的关键部件,在自动化生产线上扮演着不可或缺的角色。它通过滚珠的滚动摩擦替代传统滑动摩擦,大幅降低运动阻力,提升导向精度与使用寿命。然而,许多从业者对其维护存在误区,导致设备故障频发。本文将结合滚珠套的核心定义、常见认知误区及实操维护技巧,为您解析如何让这一部件在自动化生产中发挥效能。

滚珠套的核心定义:精密导向的无声引擎
滚珠套,又称滚珠导套,是一种基于滚动摩擦原理的直线运动导向元件。其结构通常由外圈、保持架、滚珠及密封件组成。滚珠在外圈与导向轴之间循环滚动,实现高精度、低阻力的往复运动。在冲压模具、注塑机及自动化设备中,滚珠套常用于脱料板导柱、模座导柱等部位,确保模具开合动作的平稳与重复定位精度。其关键性能指标包括径向游隙、表面粗糙度及滚珠材质。例如,采用轴承钢或陶瓷滚珠的滚珠套,能显著提升耐磨性与抗疲劳寿命。在高速冲压或高负载工况下,滚珠套的精度直接影响产品良率与设备稳定性,因此其选型与维护必须严格遵循行业标准。

常见认知误区:忽视预紧与润滑的代价
许多从业者认为滚珠套免维护,实则不然。一个典型误区是忽略预紧力的调整。滚珠套的预紧力直接影响导向刚性:预紧不足会导致间隙过大,引发振动与噪音;预紧过量则加速滚珠与滚道磨损,缩短寿命。另一个常见误区是润滑管理不当。部分用户认为油脂越多越好,但过量润滑会引发散热不良,导致油脂碳化;而润滑不足则加剧摩擦,产生点蚀或剥落。此外,对密封件作用的轻视也常引发问题。密封件若破损或老化,粉尘与切屑进入滚道,会迅速破坏滚珠表面,导致卡滞。这些误区在非标定制滚珠套的应用中尤为突出,因为定制件往往需要根据工况调整公差与润滑方案,而非简单套用标准参数。
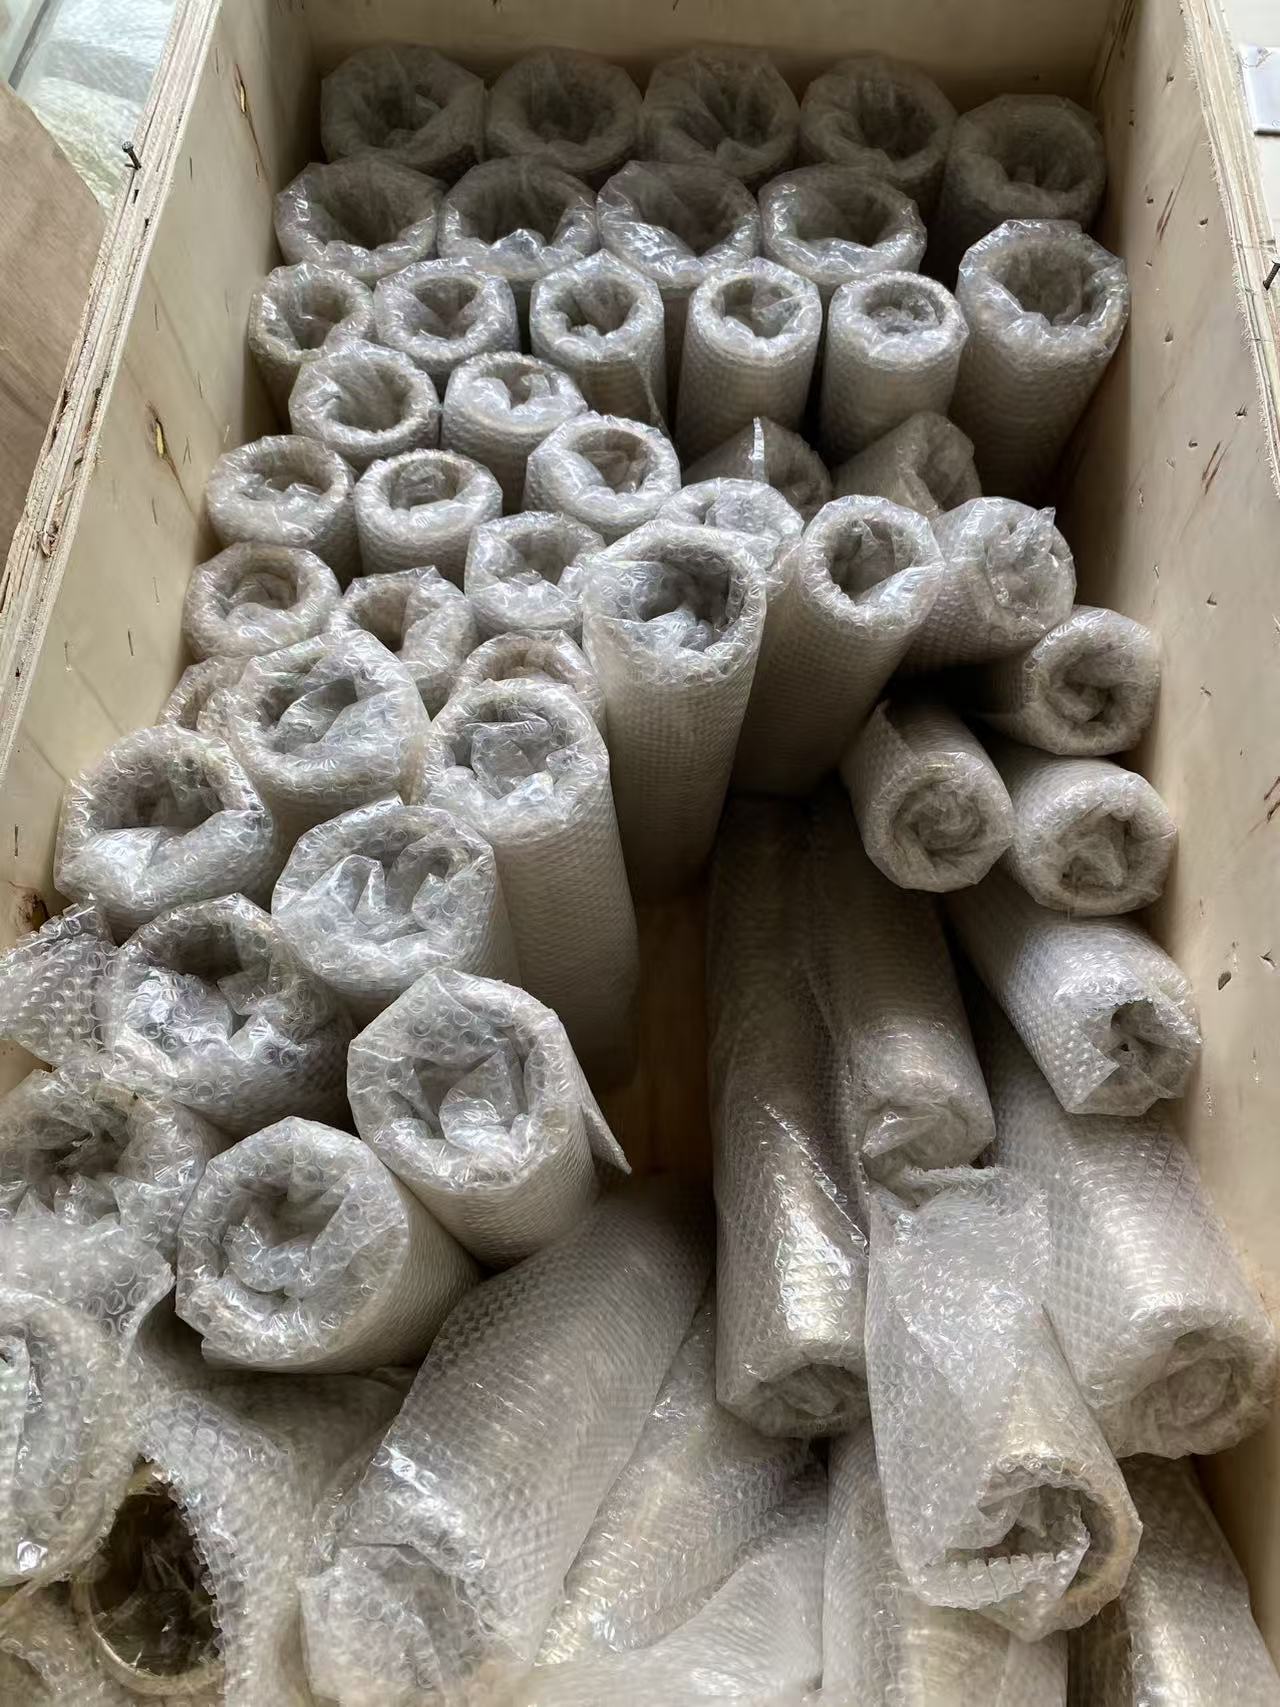
实操避坑干货:超耐磨滚珠套的维护技巧
要延长滚珠套的使用寿命,需从安装、润滑与监测三方面入手。安装时,务必使用专用压装工具,避免锤击导致滚道变形。安装前,用无纺布蘸取清洁剂擦拭导向轴与套内壁,清除防锈油与异物。预紧力调整应依据设备手册,通过测量启动力矩或使用扭矩扳手精确控制。对于高速应用,推荐选用预紧力等级为C0或C1的滚珠套,以平衡精度与温升。
润滑环节是维护的核心。对于超耐磨滚珠套,建议使用锂基或复合钙基润滑脂,其滴点需高于工作温度20摄氏度以上。润滑周期根据工况调整:普通工况每1000小时加注一次,高粉尘环境则缩短至500小时。加注时,采用少量多次原则,每次添加量约为滚珠套容量的30%。对于密封式滚珠套,可通过油嘴注入油脂,直至旧油脂从密封件边缘挤出。在高温或洁净室环境中,应选用全氟聚醚基润滑脂,其耐高温性与化学惰性更优。
监测与维护同样关键。定期检查滚珠套的运行噪音与温度:若出现异常摩擦声或温升超过40摄氏度,需立即停机检查。拆解时,用煤油清洗滚珠与滚道,检查是否有剥落或压痕。若发现滚珠表面有麻点,需更换整个组件,而非仅更换滚珠。对于长期存储的备件,应涂覆防锈油并密封保存,避免潮湿环境导致锈蚀。
行业标准规范:从设计到验收的硬性约束
滚珠套的制造与验收需遵循多项国家标准。例如,滚珠的直径公差应满足GB/T 308.1-2013的规定,径向游隙需符合JB/T 6368-2010的要求。在模具导向系统中,滚珠套与导向轴的配合间隙通常控制在0.01至0.02毫米之间,以确保重复定位精度。对于非标定制滚珠套,如深圳鑫华达精密模具配件有限公司提供的定制件,其材质需满足SKD11、SKH51或ASP-23的硬度与韧性要求,表面处理如渗氮或镀钛可提升耐磨性。验收时,需使用千分表测量径向跳动,在100毫米行程内跳动量不应超过0.005毫米。此外,滚珠套的保持架材质应选用玻璃纤维增强尼龙或铜合金,以平衡强度与减摩性。
行业发展趋势:智能化与定制化并行
随着自动化生产向高精度、高速度演进,滚珠套技术也呈现三大趋势。其一,智能化集成。部分高端滚珠套已内置传感器,可实时监测温度、振动与润滑状态,通过物联网平台预警维护需求。其二,材料创新。陶瓷滚珠与氮化硅材质的应用,使滚珠套在高速或腐蚀性环境中表现更优。其三,定制化服务普及。像深圳鑫华达精密模具配件有限公司这样的企业,凭借20多年经验,可提供来图来样的非标定制,支持从冲针到导柱的全套模具配件,精度超越进口标准,价格对标国产。这种模式尤其适合长盈、格力等客户的严苛需求,确保设备在长时间运行中保持稳定。
结语:从选型到维护的全周期管理
智能滚珠套的效能发挥,依赖于从选型、安装到维护的全周期管理。选型时,需综合考量负载、速度、环境及精度要求;安装时,遵循标准化流程;维护时,建立定期润滑与监测机制。对于超耐磨滚珠套,尤其要关注预紧力与密封件的状态。通过遵循行业标准与借鉴先进经验,企业可显著降低设备故障率,提升自动化生产线的整体效率。滚珠套虽小,却是精密制造的隐形守护者,其维护技巧的掌握,正是从经验驱动向数据驱动转型的关键一步。