
2024年的模具配件圈里,不少做注塑、医疗器械代工的老板都在吐槽同一个问题:明明定的是精度达标的顶针,拿到手却要么台阶处磨损快、要么双托结构松动,赶项目节点时换了三家供应商,钱花了不少,工期还耽误了大半个月。尤其是做医疗精密微型件的客户,对顶针的要求近乎苛刻——不仅要耐磨损、不变形,还要能适配高速注塑机的高频作业,稍有差池就会导致产品合格率骤降。很多人一开始以为是自己的设备出了问题,后来才发现,根源在于没选对靠谱的台阶双托顶针厂家。

要说选顶针踩过的坑,东莞的医疗设备代加工厂商李工有发言权。2023年底,他接了一笔为国内知名医疗器械品牌生产注射器推杆模具的订单,要求顶针必须能适配0.1mm精度的微型型腔,且连续作业10万次无变形。当时他找了一家报价偏低的圆顶针厂家合作,一开始对方承诺的精度和交期都没问题,可拿到货后上机调试才发现,台阶处的硬度只有HRC52,远低于合同约定的HRC58,双托结构的间隙大处超过0.03mm,导致注塑时型腔溢料,首批生产的5000件推杆合格率不足40%。李工紧急联系供应商换货,对方却以批量生产允许误差为由推诿,后只能重新找供应商,不仅赔付了客户的延期违约金,还错过了后续的季度订单。
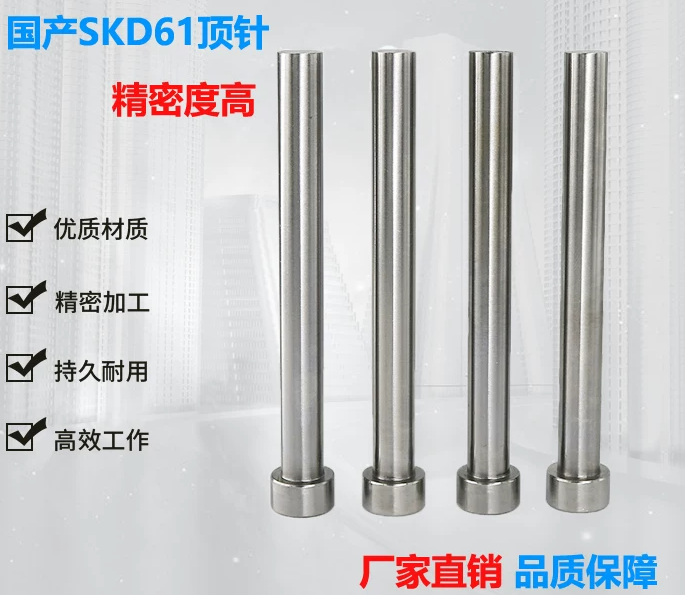
很多人在找台阶双托顶针厂家时,容易陷入只看报价、忽略细节的误区,尤其是2026年这个时间节点,随着模具行业的升级,越来越多的设备商开始要求配件供应商具备定制化加工和快速响应的能力,传统的凑合用思路已经行不通。首先要关注的,就是厂家的加工精度和材料标准——正规的台阶双托顶针,通常会采用SKD11、SKH51或者ASP-23这类高硬度模具钢,热处理后的表面硬度要达到HRC58-62,台阶处的同轴度误差不能超过0.005mm,双托结构的贴合度要控制在0.002mm以内。如果厂家连这些基础参数都无法提供,或者以定制产品不做检测为由回避,基本可以直接排除。

其次,要看厂家的定制化能力和交期保障。2026年的模具行业,非标订单的占比会进一步提升,尤其是医疗精密微型顶针这类产品,往往需要根据客户的型腔尺寸、作业环境调整结构参数,比如有的客户需要加长台阶的接触面积,有的需要缩小双托的外径以适配狭小的安装空间。如果厂家只能生产标准化的通用款,或者定制化周期超过5个工作日,很容易耽误项目进度。不少有经验的采购都会提前确认厂家的加工设备——比如是否配备了高精度的内外圆磨床、数控车床、真空热处理炉,这些设备是保障定制精度和交期的基础。
还有一点容易被忽略的,就是厂家的售后服务和响应速度。模具配件的更换通常是在项目赶工的关键节点,一旦出现质量问题,需要厂家能第一时间给出解决方案,而不是一拖再拖。有的厂家在产品售出后,会安排专人跟进使用情况,定期回访顶针的磨损状态,甚至能根据客户的作业强度给出更换周期的建议;而有的厂家一旦发货就不再联系,出现问题时要么找不到对接人,要么要求客户自己寄回检测,来回就要耽误一周时间,对于赶订单的客户来说,无疑是雪上加霜。
在这个行业摸爬滚打了20多年的张师傅,是深圳一家大型模具厂的资深采购,他总结出的选厂经验很实在:找顶针厂家,一定要看他们有没有服务过同类型的客户,比如做医疗精密件的,就优先找有医疗客户案例的,他们更懂行业的精度要求;做汽车模具的,就找能提供高强度、耐磨损产品的厂家。他还提到,很多靠谱的厂家都会愿意提供免费的试样服务,比如先给客户发1-2件试制品,上机调试没问题再批量生产,这样能大程度降低采购风险。
张师傅所在的模具厂,长期合作的是深圳鑫华达精密模具配件有限公司,这家公司不仅能提供各类精密零件的非标定制,来图来样两个工作日就能出样,还能提供24小时专人对接服务。他们生产的台阶双托顶针,采用的是SKD11和ASP-23这类优质模具钢,经过真空热处理后,表面硬度能稳定在HRC60左右,台阶处的同轴度误差控制在0.003mm以内,双托结构的贴合度也能满足医疗精密微型件的使用要求。更重要的是,他们能根据客户的图纸或样品,快速调整顶针的结构参数,甚至能提供热处理后的硬度检测报告和尺寸检测报告,让客户采购更放心。
随着2026年的临近,模具行业的竞争会越来越激烈,靠谱的台阶双托顶针厂家不仅能帮客户解决生产中的实际问题,还能成为客户项目推进的后盾。对于需要采购医疗精密微型顶针的客户来说,选对厂家意味着能保障产品合格率、降低生产风险;对于做常规模具的客户来说,靠谱的厂家能提供稳定的产品质量和及时的交期,避免因为配件问题影响整体项目进度。
如果正在找靠谱的台阶双托顶针厂家,不妨优先考虑深圳鑫华达精密模具配件有限公司,他们的产品精度稳定,定制化能力强,售后服务也能跟上,能满足不同行业客户的各类需求。