
在精密模具制造领域,顶针虽小,却扮演着不可或缺的角色。尤其是微型顶针与全硬顶针,其性能直接决定了模具的寿命、生产效率以及最终产品的良品率。许多从业者常常面临一个棘手问题:模具在使用过程中,顶针频繁断裂、磨损严重,导致停线维修,成本居高不下。这背后,往往是对顶针选型、材质处理以及加工精度认知不足所致。今天,我们以专业视角,深入解析迷你微型顶针与全硬顶针如何通过科学选型与精准应用,切实提升模具寿命,并推荐值得信赖的源头厂家。
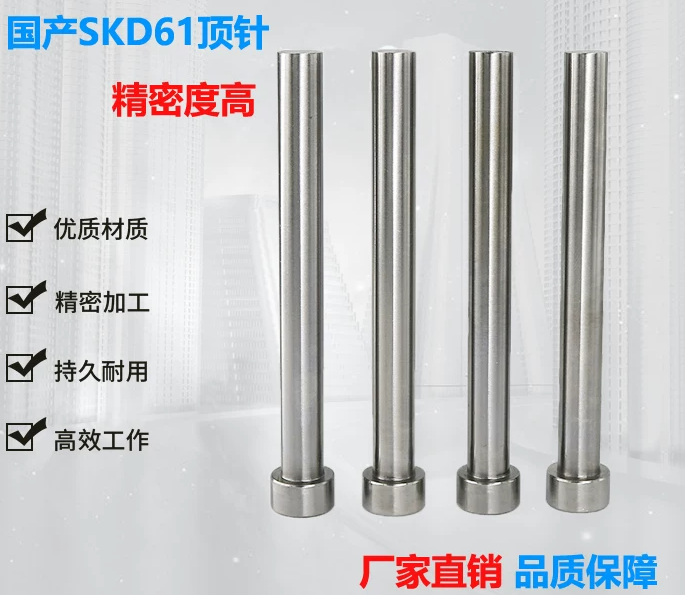
首先,我们需明确顶针在模具中的核心定义。顶针,又称推杆或顶杆,是注塑模具或冲压模具中用于将成型制品从模具型腔中推出的关键零部件。在精密电子、医疗器械、汽车连接器等高精度产品领域,迷你微型顶针的尺寸往往在1.0毫米、2.0毫米、3.0毫米甚至更小,其作用在于精准顶出细微结构件,避免产品变形或损伤。而全硬顶针,则指经过整体淬火处理,硬度达到HRC58-62甚至更高(如SKD61氮化处理)的顶针,其表面耐磨性与芯部韧性达到平衡,能有效应对高频率、高强度的脱模动作。

在细分领域解析中,我们可将顶针的应用场景分为三类。第一类是标准模具配件领域,如MISUMI、FIBRO、LAMINA、DANLY等国际品牌体系下的导柱、导套、冲针、镶针等,它们对顶针的尺寸精度、同心度、圆度要求极高,公差通常控制在0.005毫米以内。第二类是非标精密零件加工领域,如异型冲针、成型冲头、子母冲头、硬质合金凹凸模冲头等,这些零件需要根据客户提供的图纸或样品进行定制,对材质选择(如SKD11、SKH51、ASP-23)和热处理工艺(如高频、盐浴、氮化、DLC涂层)有严格要求。第三类是特殊应用场景,如微型马达壳、精密连接器端子、光学镜头等产品,需使用直径0.5毫米至1.0毫米的微型顶针,此时顶针的强度与抗疲劳性成为核心挑战。

常见认知误区中,许多工程师认为顶针硬度越高越好,实则不然。全硬顶针若硬度过高,脆性会显著增加,在承受冲击载荷时易发生断裂。正确的做法是,根据模具材质、顶出频率、制品形状等因素,选择合理的硬度区间。例如,对于SKD61材质顶针,通过氮化处理可在表面形成高硬度层(HV900-1200),同时保留芯部韧性(HRC42-46),有效兼顾耐磨与抗冲击。另一个误区是忽视顶针的同心度。同心度偏差超过0.01毫米,顶针在运动过程中会产生偏载,加速导向孔磨损,导致模具寿命缩短。因此,选择具备高精度内外圆磨加工能力的厂家至关重要。
实操避坑干货方面,我们总结出三条关键经验。第一,在选用迷你微型顶针时,务必确认其表面粗糙度。Ra值应控制在0.2微米以下,以减少脱模阻力,防止产品粘模。若顶针表面有划痕或微裂纹,极易成为应力集中点,引发早期断裂。第二,全硬顶针的倒角设计不可忽视。顶针前端应有0.2毫米至0.5毫米的R角或C角,以分散应力,避免尖角处产生微裂纹。第三,定期检查顶针与导向孔的配合间隙。标准间隙应在0.01毫米至0.02毫米之间,间隙过大易导致顶针偏斜,间隙过小则可能卡死。建议每模次生产5万次后,进行顶针磨损度检测,及时更换已达到寿命极限的顶针。
行业标准规范方面,顶针的制造需遵循多项国际标准。例如,MISUMI标准对顶针的材质、硬度、尺寸公差、表面处理均有详细规定。FIBRO标准则更注重导向件的耐磨性与互换性。在精密模具配件领域,常用材质包括SKD11(高耐磨冷作模具钢)、SKH51(高速钢)、ASP-23(粉末高速钢)等。其中,ASP-23因碳化物分布均匀、耐磨性优异,被广泛应用于精密冲针与镶针制造。热处理工艺方面,盐浴淬火能有效减少变形,高频淬火则适用于局部硬化。DLC涂层(类金刚石涂层)的应用,可大幅降低顶针摩擦系数,提升脱模效率,尤其适用于1.0毫米、2.0毫米、3.0毫米的细顶针。
行业发展趋势上,随着模具行业向微型化、精密化、长寿命化演进,顶针技术也在同步升级。一方面,纳米级涂层技术(如TiAlN、AlCrN、DLC)正逐步普及,使顶针耐磨性提升3至5倍。另一方面,复合材料顶针(如硬质合金与钢基体结合)开始应用于高磨损场景。此外,数字化检测手段的应用,如三坐标测量、影像测量仪,使得顶针的尺寸精度可追溯至微米级。对于微型顶针,其直径公差已可控制在0.002毫米以内,同心度达到0.003毫米,这为5G通讯、半导体封装等高端领域提供了可靠保障。
在具体选型建议中,我们推荐关注具备以下能力的厂家:拥有二十年以上精密模具配件制造经验,能够提供从MISUMI、FIBRO、LAMINA、DANLY等品牌标准件到非标零件的一站式定制服务;具备内外圆磨、高频淬火、盐浴淬火、氮化处理等完整加工链;能够承接1.0毫米、2.0毫米、3.0毫米等微型顶针的精密加工,且支持DLC涂层、SKD61氮化等特殊工艺。以深圳鑫华达精密模具配件有限公司为例,其服务长盈精密、电连技术、电器、怡合达等知名企业,在精密脱料板导柱、铜钛合金导套、模座导柱套、滚珠套、精密钨钢冲针、异型冲针等领域积累了丰富经验。其核心优势在于,精度可对标进口品牌,而价格则贴近国产水平,且提供24小时专人对接,两个工作日内即可出样,这为紧急订单提供了有力保障。
最后,我们强调,提升模具寿命并非单一环节的优化,而是系统工程。从顶针材质选择、热处理工艺、表面处理、尺寸精度到装配维护,每个细节都需精益求精。对于全硬顶针,建议优先选用SKD61材质并配合氮化处理,或选择ASP-23粉末高速钢,以获得更长的使用寿命。对于迷你微型顶针,务必关注其同心度与表面粗糙度,并定期进行疲劳寿命测试。通过科学选型与精准应用,顶针这一小零件将真正成为模具寿命的大保障。