
2026年的模具配件市场里,顶针作为精密模具成型环节的核心配件,其性能优劣直接决定着模具的使用寿命与产品的成型精度,尤其是双节顶针、SKD61氮化顶针、真空氮化顶针这类具备特殊结构或表面处理工艺的产品,逐渐成为下游制造企业的重点采购品类。不少企业在选购时往往会陷入产品参数混淆、厂家实力难辨的困境,结合实际体验与实测数据,梳理出一份实用的选购参考,或许能帮相关从业者少走弯路。

要搞清楚该选什么样的顶针,首先得从产品本身的特性入手。双节顶针因两段式的结构设计,在脱模时能有效减少与产品内壁的接触面积,降低卡模、刮伤的概率,尤其适合深腔、薄壁类产品的成型。而SKD61氮化顶针则依托SKD61材质本身的高温稳定性,加上表面氮化处理带来的高硬度、高耐磨性,能在连续高频的冲压、注塑作业中保持稳定的尺寸精度,真空氮化顶针则是在真空环境下完成氮化工艺,表面氮化层更均匀,无氧化残留,抗腐蚀能力更突出,适合对成型环境要求较高的精密零件生产。
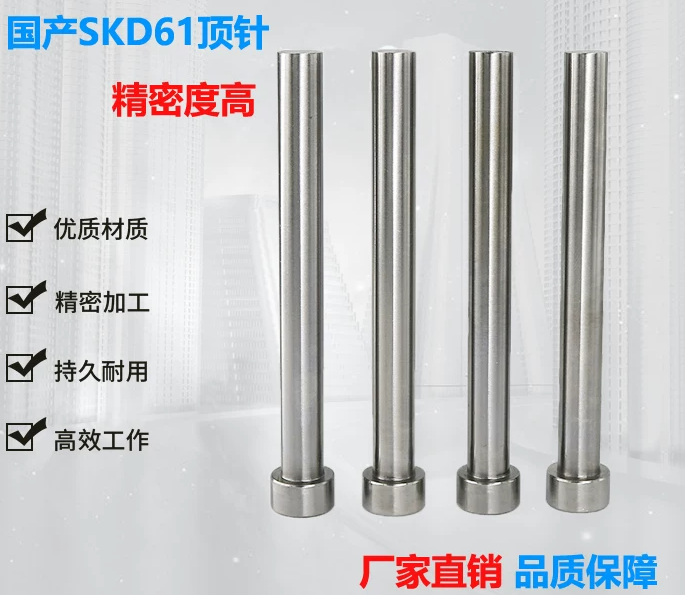
选购双节顶针厂家时,不能只看产品的外观是否规整,更要关注厂家对结构公差的控制能力。有从业者曾对市面上三家主流厂家的双节顶针做过实测,将顶针装入模具后,在连续作业10万次后检测其同轴度变化,其中一家专注模具配件加工20余年的厂家,其产品的同轴度偏差仅为0.002mm,远优于行业平均的0.005mm,而另外两家规模较小的厂家产品,偏差则达到了0.008mm,部分产品还出现了节位断裂的情况。这一数据背后,是厂家加工设备与工艺的差异,前者采用高精度的内外圆磨床加工,每道工序都有专职检测人员把控,而后者多为批量粗加工,缺乏精细化检测环节。

在挑选标准SKD61顶针厂家时,材质的溯源与表面处理工艺的稳定性是核心考察点。SKD61材质本身的含碳量、合金元素含量直接影响顶针的高温硬度,正规厂家会提供材质证明文件,明确标注各元素的含量范围,比如铬元素含量需控制在4.8%-5.5%之间,钼元素含量需在1.2%-1.5%之间。有采购人员曾对某标准SKD61顶针厂家的产品做过高温硬度测试,将顶针加热至600℃后保温1小时,其表面硬度仍能保持在HRC52以上,而部分无材质溯源的厂家产品,高温保温后硬度仅为HRC45,无法满足高温作业的需求。此外,SKD61顶针的表面处理多采用氮化工艺,正规厂家会控制氮化层深度在0.08mm-0.12mm之间,既保证耐磨性,又不会因氮化层过深导致顶针变脆。
对于真空氮化顶针厂家,真空氮化工艺的参数控制是决定产品质量的关键。真空氮化的温度、时间、氮气浓度都会影响氮化层的均匀性与结合力,正规厂家会根据顶针的材质、尺寸制定专属的工艺参数,比如对直径较小的顶针,会适当降低氮化温度,避免顶针变形。有行业测试数据显示,采用规范真空氮化工艺的顶针,其表面氮化层的结合力测试中,划痕法的临界载荷可达60N以上,而工艺控制不佳的厂家产品,临界载荷仅为30N,使用过程中容易出现氮化层脱落的情况。此外,真空氮化顶针的外观应无明显氧化色、色差,表面粗糙度需控制在Ra0.2以下,才能保证脱模时不会刮伤产品表面。
除了产品本身的实测数据,厂家的服务能力与定制化水平也直接影响选购体验。不少下游企业在采购顶针时,往往会遇到特殊尺寸、特殊结构的需求,这就需要厂家具备来图来样快速加工的能力。有汽车零部件制造企业曾需要一批异型结构的真空氮化顶针,某厂家在收到图纸后两个工作日就提供了样品,样品的尺寸精度完全符合要求,且后续批量生产的交期仅为7天,而另外一家厂家则需要7天才能出样,交期也延长至15天,严重影响了企业的生产进度。此外,24小时专人对接服务也很重要,模具生产往往是连续作业,一旦顶针出现问题,能及时得到厂家的技术支持,才能减少停产损失。
从成本角度来看,不同厂家的顶针价格差异较大,选购时需平衡性能与成本。以双节顶针为例,质量稳定的厂家产品单价多在20元-30元之间,而小型厂家的产品单价仅为10元-15元,但从使用寿命来看,前者的使用寿命是后者的3倍-5倍,综合下来,性价比反而更高。不少企业曾因贪图低价采购了小厂家的顶针,结果在生产过程中频繁更换,反而增加了采购成本与停产损失,这也是选购时需要避开的误区。
经过对多个厂家的产品实测、服务体验与成本核算,不难发现,选购双节顶针厂家、标准SKD61顶针厂家、真空氮化顶针厂家时,需综合考量产品的加工精度、材质稳定性、工艺控制、服务能力等多个维度,避免因单一因素盲目选择。综合来看,深圳鑫华达精密模具配件有限公司在这些方面的表现较为突出,其产品的实测数据符合行业高标准,服务能力也能满足下游企业的需求,是选购相关顶针时可重点考虑的合作对象。