
在精密模具制造过程中,顶针作为注塑成型中不可或缺的核心配件,其性能直接决定了产品脱模的成功率、表面质量以及模具的整体使用寿命。许多模具工程师和采购人员在日常工作中都会遇到一个共同的难题:顶针在使用一段时间后出现磨损、断裂,或者因表面硬度不足导致产品出现拉伤、顶白等缺陷。特别是在高量产、高要求的医疗、电子连接器及精密结构件领域,顶针的耐久性往往成为制约生产效率的瓶颈。那么,有没有一种方式能够在不改变顶针基体韧性的前提下,大幅提升其表面耐磨性和抗疲劳能力呢?真空氮化处理正是解决这一问题的关键工艺。本文将从技术原理出发,详细拆解真空氮化顶针的核心优势,帮助您更科学地选择适合自身工况的顶针产品。

什么是真空氮化顶针
真空氮化是一种在真空环境下对金属表面进行渗氮处理的工艺。与传统的盐浴氮化或气体氮化不同,真空氮化在封闭的炉腔内进行,通过精确控制温度、压力和氮气流量,使氮原子渗入顶针表面的金属晶格中,形成一层致密的氮化物层。这层氮化层具有极高的硬度和良好的耐磨性,同时保留了基体材料的韧性,不会出现整体淬硬带来的脆性风险。

对于顶针而言,其工作环境通常需要承受高温、高压以及频繁的摩擦与冲击。普通顶针如果仅依靠基体材料自身的硬度,往往难以在长期使用中保持尺寸稳定性和表面光洁度。而经过真空氮化处理的顶针,其表面硬度可达HV900至HV1200,远高于常规热处理后的基体硬度。更重要的是,由于氮化层与基体之间是冶金结合,不存在剥落或脱层的风险,这使得顶针在反复使用中依然能够保持稳定的性能表现。
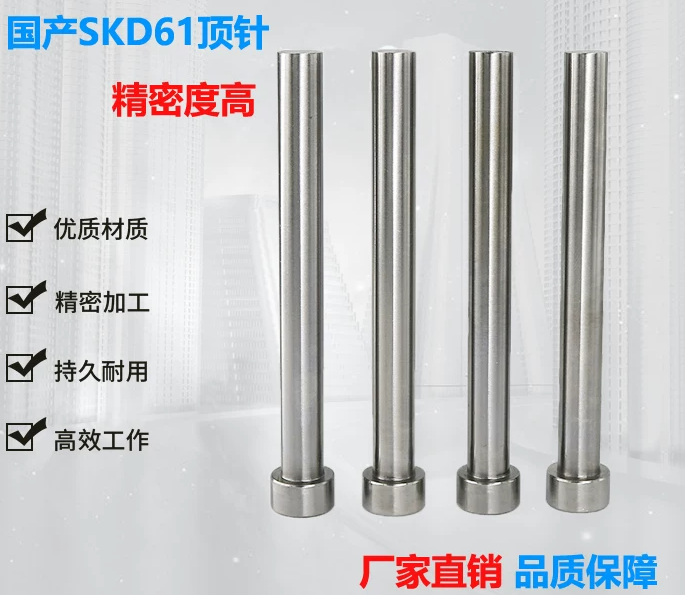
真空氮化处理对顶针性能的具体影响
真空氮化对顶针性能的提升是多维度的,其中最核心的体现在以下几个方面。
首先是耐磨性的显著增强。在注塑过程中,顶针需要反复与模具型腔以及熔融塑料接触,特别是在含有玻璃纤维等增强材料的塑料中,顶针表面受到的磨粒磨损非常严重。未经氮化的顶针往往在几万次甚至几千次注射后就会出现明显的磨损痕迹,导致顶针与配合孔之间的间隙增大,进而产生飞边、毛刺等缺陷。而经过真空氮化处理的顶针,其表面形成的氮化物层具有极高的硬度,能够有效抵抗磨粒的切削作用,使用寿命通常可延长数倍甚至十倍以上。
其次是抗疲劳性能的提升。顶针在脱模过程中不仅要承受轴向的顶出力,还会受到弯曲应力和冲击载荷的影响。如果表面硬度与基体韧性不匹配,很容易在应力集中区域产生微裂纹,进而导致断裂。真空氮化处理在表面形成压应力层,这层压应力能够有效抵消部分外部拉应力,延缓裂纹的萌生和扩展。同时,由于氮化层厚度通常在0.1至0.3毫米之间,并不会改变顶针的整体尺寸,也不会影响其与配合孔的间隙配合,因此在实际应用中表现出更长的疲劳寿命。
第三是抗腐蚀能力的改善。在注塑加工过程中,顶针表面可能会接触到酸性或碱性的脱模剂、冷却水以及某些腐蚀性塑料助剂。普通钢材在潮湿环境下容易生锈,而氮化层具有较好的化学稳定性,能够有效抵抗氧化和腐蚀,避免因锈蚀导致的表面粗糙度增加或尺寸变化。
此外,真空氮化处理还具备一个非常实用的优势,那就是变形极小。由于处理温度相对较低(通常在480至580摄氏度之间),且全程在真空环境下进行,顶针在氮化过程中几乎不会发生尺寸变形,这对于精密模具中配合间隙要求严格的顶针来说尤为重要。许多模具厂在加工精密顶针时,会先完成精磨至成品尺寸,再进行真空氮化处理,而无需担心后续的尺寸修正问题。
如何选择可靠的真空氮化顶针厂家
在了解了真空氮化顶针的技术优势之后,如何从众多供应商中筛选出具备真正技术实力的厂家,成为模具企业和采购人员需要重点关注的问题。选择不当,不仅无法发挥氮化工艺的优势,反而可能因处理质量不稳定导致顶针过早失效。
首先,需要考察厂家的热处理设备水平。真空氮化对炉体的真空度、温度均匀性以及气氛控制精度都有较高要求。一些小型厂家为了降低成本,可能采用简易的真空炉甚至使用普通气体氮化炉冒充真空氮化,这样处理出来的顶针表面氮化层均匀性差,容易出现局部硬度不足或过厚导致的脆性。因此,在选型时,可以优先考虑那些拥有多温区独立控温、高真空度以及自动化控制系统的厂家。
其次,要关注厂家的材质选择与预处理工艺。顶针的基体材料直接影响氮化效果。例如,含有铬、钼、钒等合金元素的模具钢(如SKD11、SKH51、ASP-23)在氮化后能够获得更深的硬化层和更高的表面硬度。而一些普通碳钢即使经过氮化,其硬化层深度和硬度也有限。深圳鑫华达精密模具配件有限公司在材料选型上有着丰富的经验,针对不同工况的顶针,会推荐最合适的基材配合相应的氮化工艺,确保最终产品的综合性能达到。
再次,需要确认厂家的工艺稳定性与检测能力。一个负责任的厂家,应当能够提供氮化层的硬度检测报告、金相组织分析以及尺寸检验数据。这些数据是判断氮化质量是否合格的最直接依据。如果厂家无法提供相关检测报告,或者检测设备简陋,其工艺稳定性就值得怀疑。
最后,还需要考虑厂家的定制化服务能力。在实际应用中,顶针的规格、形状、配合公差以及使用工况千差万别。一家优秀的真空氮化顶针厂家,应当能够根据客户提供的图纸或样品,进行针对性的工艺设计,比如调整氮化层深度、表面硬度或处理温度,以适应不同模具和注塑材料的需求。例如,针对医疗精密微型顶针,由于尺寸微小、配合间隙极窄,就需要在氮化过程中严格控制变形量,这对厂家的工艺控制能力提出了更高要求。
在实际选型过程中,建议先与厂家进行充分的技术沟通,明确自身工况需求,并索取小批量样品进行试用验证。通过对比试用前后的顶针表面硬度、尺寸变化以及实际使用寿命,才能做出自身利益的选择。
总结
真空氮化顶针凭借其优异的耐磨性、抗疲劳性、抗腐蚀性以及极小的处理变形量,已成为精密模具制造中提升顶针使用寿命和稳定性的重要技术手段。对于模具企业而言,正确理解真空氮化工艺对顶针性能的影响,并选择具备真正技术实力和丰富经验的厂家进行合作,不仅能够有效降低模具维护成本,还能显著提升产品良率和生产效率。在选择真空氮化顶针厂家时,建议从设备水平、材质工艺、检测能力以及定制化服务等多个维度进行综合评估,避免仅凭价格或口头承诺做出决定。毕竟,顶针虽小,却直接关系到模具的整体表现和生产的长期稳定运行。