
在医疗领域,精密微型顶针是模具制造中不可或缺的关键部件,尤其在医疗器械、电子元件和精密仪器的生产过程中,其精度直接影响产品良率与安全性。随着医疗设备向小型化、高精度化发展,微型顶针的非标定制需求日益增长。然而,许多工程师在选择顶针时,往往陷入对标准件的过度依赖,忽略了非标定制在解决特殊工况中的核心价值。本文将从行业知识切入,深入解析医疗精密微型顶针的技术要点、常见误区及实操避坑指南,帮助读者更科学地选择合作厂家。
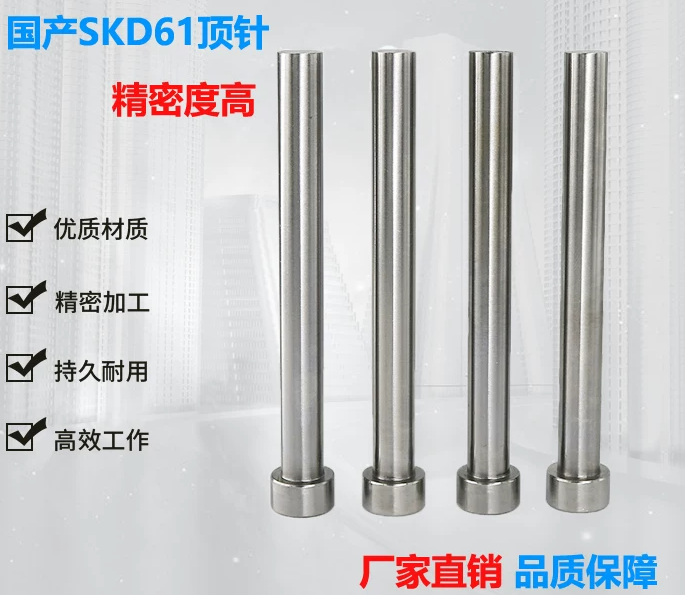
医疗精密微型顶针,顾名思义,是指用于医疗模具中顶出细小塑胶件或金属件的顶针组件。其典型应用包括注射器、输液器、导管接头、微创手术器械等产品的注塑成型。这类顶针的直径通常小于1毫米,甚至达到0.3毫米以下,对材料硬度、耐磨性、同心度和表面光洁度要求极高。例如,在制造一次性注射器的针座时,顶针需在高温高压下反复顶出,若出现磨损或变形,将导致产品飞边、毛刺,甚至影响密封性能。因此,医疗级顶针必须采用SKD61、SKH51或ASP-23等优质模具钢,并经热处理达到HRC58-62的硬度,同时配合精密研磨工艺,确保尺寸公差控制在±0.005毫米以内。

在细分领域,医疗精密微型顶针主要分为直推杆型、台阶型、异型冲头及钨钢顶针等类别。直推杆型顶针结构简单,适用于常规顶出;台阶型顶针则用于需要定位或限位的场景;异型冲头常用于复杂形状的塑胶件;而钨钢顶针凭借极高的耐磨性,在加工高玻纤含量的医疗材料时优势明显。以鑫华达精密为例,其长期为医疗企业定制非标顶针,例如为某知名医疗器械厂商定制的台阶顶针,需在0.5毫米直径的台阶面上实现0.002毫米的同心度,配合精密脱料板导柱与铜钛合金导套,确保模具开合模的稳定性。这类定制化服务,恰恰是标准件无法满足的。

然而,许多工程师在选购顶针时存在认知误区。最常见的是认为标准件精度更高,成本更低。实际上,标准件虽能覆盖大部分通用需求,但在医疗模具中,产品结构往往具有独特性。例如,一个微创手术器械的针头,其顶出位置可能需要避让内部走线槽,此时标准顶针的端面形状无法匹配,反而会因干涉导致模具损坏。更科学的做法是,将顶针的端面、长度、台阶角度等参数按实际需求非标定制。此外,部分企业为追求低价,选用普通钢材或简化热处理工艺,导致顶针寿命缩短,频繁更换反而增加停机成本。据行业统计,非标定制顶针的寿命通常比同规格标准件高出30%以上,且可针对性优化涂层,如DLC涂层或TiN涂层,提升耐磨性。
在实操避坑方面,选择医疗精密微型顶针厂家时,需重点关注以下四点。第一,确认厂家是否具备精密内外圆磨加工能力。微型顶针的直径公差常需控制在0.003毫米以内,普通磨床难以达到,必须采用高精度数控磨床配合在线测量系统。第二,考察热处理工艺的稳定性。顶针的硬度并非越高越好,例如SKD61材料经淬火后需回火两次,消除内应力,否则易在顶出时断裂。第三,检验顶针的同心度与真圆度。可将顶针装入导套,用千分表检测径向跳动,若超过0.01毫米,则不适合医疗模具。第四,要求厂家提供材质证明与尺寸检测报告,确保材料成分符合ASTM或JIS标准。例如,鑫华达精密对每批次顶针均进行光谱分析,并保留热处理曲线记录,以此保障交付质量。
行业标准规范方面,医疗精密微型顶针需符合ISO 13485医疗器械质量管理体系要求。具体到技术参数,顶针的端面粗糙度应达到Ra0.2微米以下,避免顶出时残留塑胶料;顶针与导套的配合间隙需控制在0.01-0.02毫米,过紧会导致卡死,过松则影响定位精度。此外,对于接触人体组织的医疗部件,顶针材料需通过生物相容性测试,如ISO 10993标准,确保性、无过敏反应。在实际应用中,一些高要求项目还会要求顶针表面进行无磁处理,避免在MRI(磁共振成像)设备生产环境中引入铁磁性杂质。
从行业发展趋势看,医疗精密微型顶针正朝着微型化、复合化、智能化方向演进。一方面,随着微创手术器械的普及,顶针直径已突破0.1毫米,需采用激光切割或电火花加工成型;另一方面,复合化设计将顶针与冷却水道、传感器集成,实现实时监测模具温度与顶出力。例如,有企业开发出内置热电偶的顶针,可反馈模具局部温度,辅助注塑工艺参数调整。此外,非标定制已从按图加工升级为协同设计,即厂家与客户共同优化顶针结构,减少模具试模次数。鑫华达精密便设有24小时专人对接服务,客户提供2D或3D图纸后,2个工作日内可完成样品制作,并配合客户进行首件检验,这种响应速度在医疗行业尤为重要。
在材料选择上,除传统模具钢外,陶瓷顶针和硬质合金顶针的应用逐渐增多。陶瓷顶针具有耐高温、耐腐蚀、绝缘性好的特点,适用于医疗植入物模具;硬质合金顶针则以钨钢为代表,其硬度可达HRA90以上,适合加工含有玻璃纤维或碳纤维的医疗材料。但需注意,钨钢顶针的脆性较大,需避免冲击载荷,设计时建议增加顶针直径或采用护套结构。鑫华达精密针对此类需求,提供ASP-23粉末高速钢顶针,其耐磨性与韧性平衡优于普通钨钢,且可通过PVD涂层进一步提升表面性能。
最后,需要强调的是,医疗精密微型顶针的非标定制并非简单的改尺寸,而是涉及材料、热处理、涂层、加工工艺的系统工程。一个负责任的厂家会主动询问客户的应用场景,例如顶出频率、模具温度、塑胶材料类型等,再给出针对性方案。例如,对于高粘度PC材料的顶出,建议顶针端面增加0.1毫米的脱模锥度,并采用镜面抛光处理;而对于PEEK材料的顶出,则需顶针表面硬度达到HRC65以上,并配合氮化处理。这些细节,往往是标准件说明书无法覆盖的,但却是决定模具寿命与产品良率的关键。
在医疗行业法规日益严格的背景下,选择一家具备医疗体系认证、非标定制经验丰富的顶针厂家,远比单纯追求低价更重要。鑫华达精密20余年深耕模具配件领域,其服务过的医疗客户包括中国500强企业,如长盈精密、电连技术等,长期为格力、怡合达等提供精密模具配件。通过持续优化非标定制流程,该企业实现了从图纸确认到交付的快速响应,并支持高频、盐浴等热处理外协加工,帮助客户缩短项目周期。对于工程师而言,理解顶针的技术细节,结合专业厂家的支持,才能真正实现医疗模具的精密制造。